砂光机旁扬起的木粉、金属打磨时飘散的细屑、投料口附近的粉末,肉眼能看到一部分,更多细小颗粒却悬浮在空气中。对存在可燃性粉尘的车间来说,粉尘浓度检测仪能帮助管理人员发现异常扬尘、观察除尘效果,但屏幕上出现一个数字,并不等于现场的粉尘爆炸风险已经被控制。
要用好这台仪器,先要分清三个问题:生产的粉尘是否具有爆炸危险?检测仪测到的是哪个位置、哪类颗粒?读数异常时,现场准备采取什么措施?
一、先认清粉尘,再谈浓度
木材加工、金属打磨、粮食加工、粉体输送等作业都可能产生大量粉尘,但不能仅凭行业名称判断每一种粉尘的危险程度。应先核对原料和加工后粉尘的性质,结合粒径、工艺及必要的检测资料,辨识是否存在可燃性粉尘风险。
可燃性粉尘在空气中形成粉尘云,并遇到适当的点燃源等条件时,可能发生燃烧或爆炸。不同粉尘的特性并不一样;即便材料名称相同,颗粒大小、形状和含水情况变化,也可能影响其危险特性。因此,不能给所有车间套用同一个“安全浓度”。
风险辨识还要看设备内部。车间地面看起来干净,除尘器、料仓或输送管道中仍可能存在较高的粉尘浓度。梁架、设备顶部积下的粉尘,也可能受到扰动后重新扬起。粉尘浓度检测仪只能反映其测点附近、相应时间的空气状况,不能替代对这些部位的检查。
二、先画出“扬尘路线”,再决定测哪里
布点时可以顺着生产流程走一遍:粉尘从哪个工序产生,在哪里被收集,可能从哪里逸散。投料、破碎、砂光、打磨、筛分、包装和卸料等环节,应根据现场情况逐一查看。
接着观察除尘系统。吸尘罩能否覆盖产尘位置?管道接口有无漏尘?设备启动和停止时是否出现短时扬尘?如果只把检测仪装在远离设备的通道上,读数可能一直平稳,却错过了作业点的浓度变化。
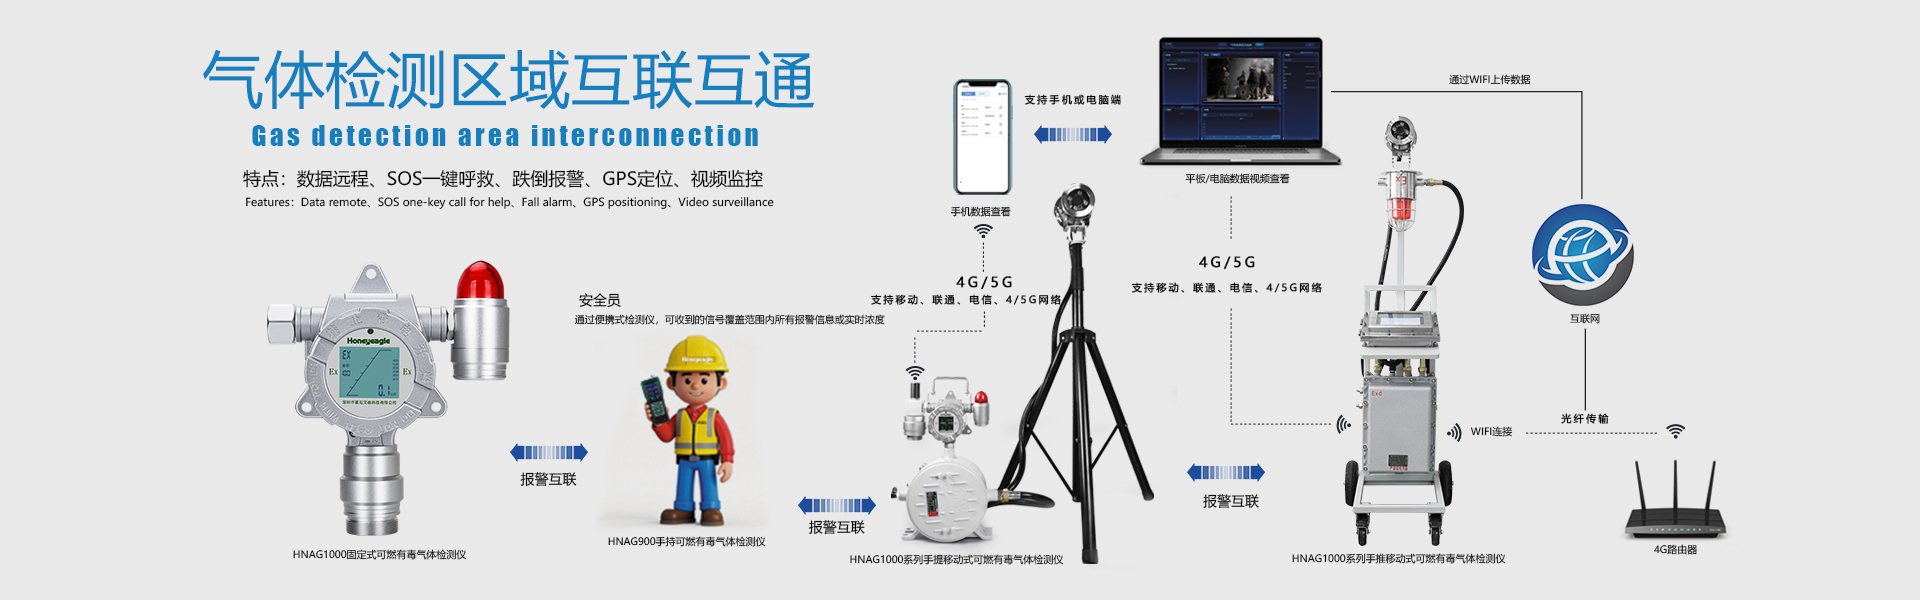
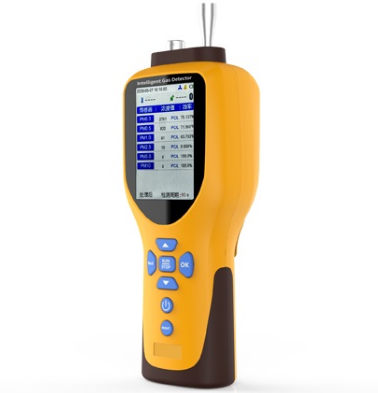
测点也不能只盯着工人身边。人员作业区、容易逸散的设备接口、除尘系统相关部位,承担的监测目的不同。便携式仪器适合沿工序查找扬尘时段和位置;需要长期观察的关键点位,可以考虑固定式监测设备。具体点位应由粉尘性质、设备布局、通风方向和现场风险评估确定。
三、读数升高了,先看“什么时候升高”
粉尘浓度检测仪的价值,不只在于显示一个瞬时数值,还在于帮助现场找出扬尘规律。记录数据时,最好同时记下生产状态:哪台设备正在运行、是否刚投料、除尘系统是否开启、是否有人清理粉尘。
**如果只有投料或卸料时出现短时峰值,**可以检查投料方式、局部收集罩位置和操作动作。反复出现的短时扬尘,说明这一工序需要改进,不能因为浓度随后回落就忽略。
**如果读数持续缓慢升高,**应检查除尘系统运行情况、管道是否漏尘、滤材是否堵塞,以及生产负荷是否发生变化。只擦拭检测仪探头、让数值暂时恢复,解决不了产生粉尘的原因。
**如果读数突然异常跳变,**要同时核查现场是否真的扬尘,以及仪器进气口、镜头或采样部件是否受到污染。无论判断为工况变化还是仪器故障,都应留下处理记录;原因未明时,不宜简单关闭报警。
实时粉尘监测设备能够帮助识别高浓度作业时段、比较控制措施实施前后的变化,但读数的解释要结合仪器原理和现场粉尘特性。
四、选购粉尘浓度检测仪,别只比较量程
采购前先说清检测目的:是巡查车间扬尘,评估某个工序的除尘效果,还是监测固定位置的浓度变化?用途不同,便携式与固定式设备的配置也不同。
还要问清仪器测量什么。有的设备关注空气中悬浮颗粒的质量浓度,有的针对特定粒径范围;显示同样以mg/m³计,测量对象也未必相同。采用光学原理的实时仪器,通常通过颗粒对光的散射估算质量浓度,读数会受粉尘性质和仪器算法影响。需要准确评估某类粉尘的暴露情况时,应按相应方法进行采样、校核或比对,不能直接把普通实时读数当作所有用途的检验结果。
若仪器计划安装在粉尘爆炸危险区域,还必须核对其防爆适用范围与现场区域是否匹配。固定式设备则要确认供电、报警输出、数据记录和故障提示是否满足管理需求。要求供应商提供适用粉尘、工作环境、维护方法和校准要求,比只看“灵敏度高”更有用。
五、报警后要查除尘系统,也要查积尘
粉尘浓度报警应当对应明确的现场动作。值班人员首先确认报警位置和正在运行的工序,按现场预案控制异常作业,再检查产尘设备与除尘设施。对干式除尘系统,还应关注压差、卸灰、火花探测等相关装置是否正常;不同工艺应采用与其风险相适应的防控设施。
现场清理同样重要。设备顶部、梁架和隐蔽角落的积尘,不会因为空气中的即时读数较低就消失。清理时应使用符合粉尘特性和现场要求的方法,避免用压缩空气随意吹扫,使沉积粉尘再次大量悬浮。涉粉企业应建立清理范围、周期、方式和责任记录,并维护除尘及防爆设施。
六、把检测仪纳入日常管理
粉尘浓度检测仪投入使用后,要定期检查进气口、光学窗口或传感部件是否积灰,确认报警声光、数据传输和供电状态正常。仪器清洁、校准和维修应按说明书及现场制度执行。更换原料、调整工艺或移动设备后,也要重新评估测点和报警设置。
管理人员可以用一份简短记录把数据用起来:每天哪个工序出现峰值、峰值持续多久、对应的设备状态是什么、采取措施后读数怎样变化。这样的记录有助于发现反复扬尘的工序,检验除尘改造是否有效。
粉尘浓度检测仪让空中浮尘变得可观察,但粉尘防爆还需要控制产尘、保持除尘系统有效运行、清理积尘并管理点燃源。先辨识粉尘,再选择合适的仪器和测点,最后让每一次报警都有人核查、有措施、有记录,检测数据才能真正服务于车间安全。